No.072 : เกลียวในระดับ 6H และระดับ 2 กับความแม่นยำระดับ P ของต๊าป : YAMAWA
October 28, 2026
 |
เกลียวในคลาส 6H และเกลียวในระดับ 2 สามารถใช้ ต๊าปเกลียวแบบตัดมาตรฐานของ YAMAWA ในการทำเกลียวได้หรือไม่? |
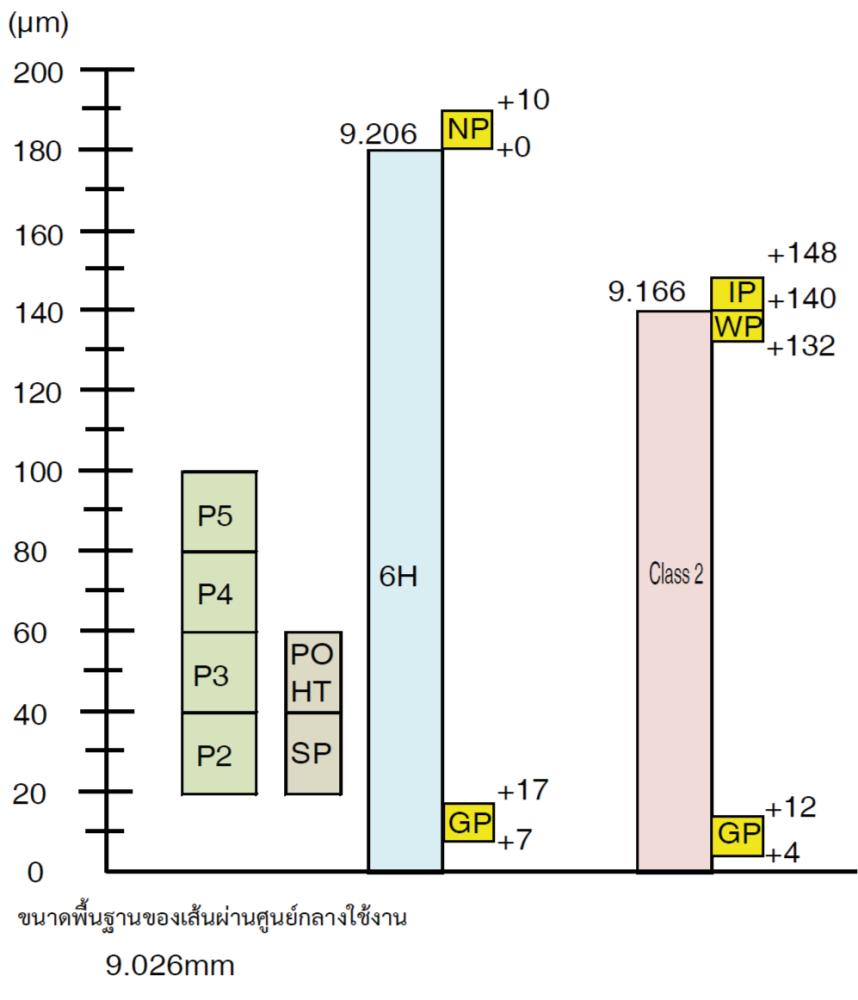
แน่นอนว่าสามารถทำได้ระดับมาตรฐานของ ต๊าปเกลียวแบบตัด YAMAWA ได้ถูกกำหนดขึ้นสำหรับการทำเกลียวในคลาส 6H และคลาส2 โดยเฉพาะด้านล่างนี้แสดง ช่วงค่าพิกัดเส้นผ่านศูนย์กลางใช้งานของเกลียวในคลาส 6H และคลาส2รวมถึง ความสัมพันธ์ระหว่างระดับของต๊าปกับตำแหน่งของเกจ เพื่อใช้เป็นข้อมูลอ้างอิงตัวอย่างนี้เป็นกรณีของ M10×1.5 |
 |
 |
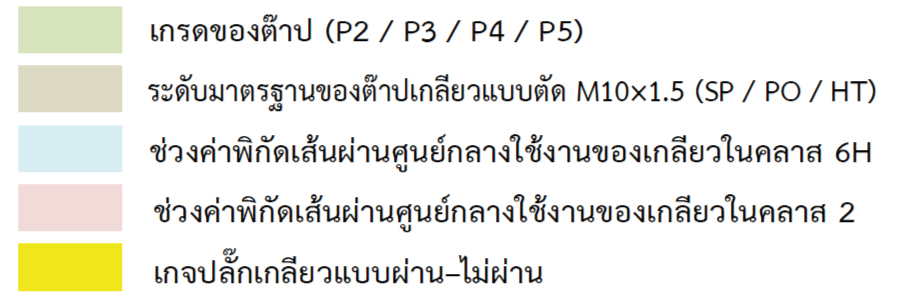
ตัวอย่าง : M10×1.5: ความสัมพันธ์ระหว่างค่าพิกัดเส้นผ่านศูนย์กลางใช้งานของเกลียวใน เกรดของต๊าป และตำแหน่งของเกจวัดเกลียว |
|
|
ต๊าปเกลียวแบบตัด YAMAWA M10×1.5 มีระดับมาตรฐานดังนี้ • ต๊าป SP → เกรด P2 • ต๊าป PO และ ต๊าป HT → เกรด P3 ระดับมาตรฐานของต๊าป P2 และ P3 อยู่ภายในช่วงค่าพิกัดเส้นผ่านศูนย์กลางใช้งานของเกลียวในคลาส 6H และคลาส 2 นอกจากนี้ ระดับของต๊าปยังถูกกำหนดให้อยู่ค่อนไปทาง ด้านล่างของช่วงค่าพิกัด โดยคำนึงถึงความสามารถในการทำงานของต๊าปเกลียวแบบตัด หากการป้อนของเครื่องจักรไม่มีความไม่เสถียรมาก และการติดตั้งต๊าปมีค่าการส่ายน้อย ก็สามารถใช้ต๊าประดับมาตรฐานในการทำเกลียวในคลาส 6H และคลาส 2ได้ |
|
คำแนะนำ
เกลียวในที่ทำด้วย ต๊าปเกลียวแบบตัด อาจเกิดปัญหา ยอดเกลียวบางลงหรือขนาดเกลียวขยายใหญ่ขึ้น ขึ้นอยู่กับสภาพแวดล้อมในการทำงาน
ดังนั้น หลังจากทำเกลียวด้วยต๊าปแล้ว ควรตรวจสอบด้วยเกจปลั๊กเกลียวแบบผ่าน–ไม่ผ่าน ที่ตรงตามระดับของเกลียวใน เพื่อให้มั่นใจว่าเกลียวมีขนาดและระดับตามที่กำหนด

Share on Facebook

Share on X

Share on Pinterest
Comment(s)
Recent Posts