No.073 : การควบคุมขนาดเส้นผ่านศูนย์กลางภายในของเกลียวรีดด้วย CPC-S : YAMAWA
November 04, 2026
 |
เพิ่งทำเกลียวในด้วยโรลต๊าป (ต๊าปรีดเกลียว) เป็นครั้งแรกแม้จะตรวจเกลียวที่ผลิตแล้วด้วยเกจปลั๊กเกลียว GO/NO-GO (GP/NP)แต่กังวลว่าขนาดเส้นผ่านศูนย์กลางภายในของเกลียวอยู่ภายในค่าความคลาดเคลื่อนเกรด 6H หรือไม่ มีเครื่องมือสำหรับตรวจสอบหรือไม่? |
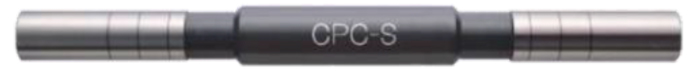
ใช้พินตรวจรูนำสำหรับต๊าปตัด (CPC-S) |
 |
 |
1. สำหรับต๊าปตัด ขนาดรูนำเท่ากับขนาดเส้นผ่านศูนย์กลางภายในของเกลียว
ค่าความคลาดเคลื่อนรูนำของต๊าปตัด = ค่าความคลาดเคลื่อนขนาดภายในเกลียวจากต๊าปตัด = ค่าความคลาดเคลื่อนขนาดภายในเกลียวรีด |
|
ขออธิบายโดยใช้เกลียวใน M6 × 1 เกรด 6H เป็นตัวอย่าง
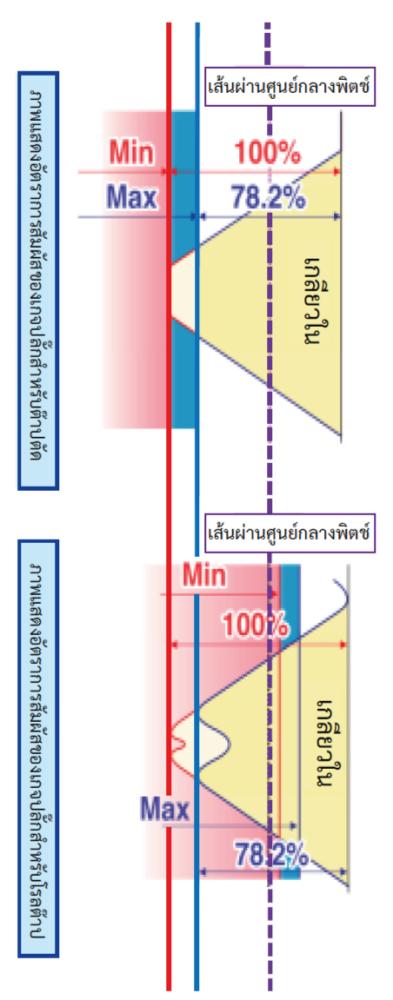
ตามภาพด้านล่าง ค่าความคลาดเคลื่อนของขนาดรูนำสำหรับต๊าปตัด (ซึ่งเป็นขนาดเส้นผ่านศูนย์กลางภายในของเกลียว) และขนาดเส้นผ่านศูนย์กลางภายในของเกลียวที่ผลิตด้วยโรลต๊าป จะเท่ากัน สำหรับ M6 × 1 ช่วงค่าความคลาดเคลื่อนของขนาดภายใน คิดเป็นอัตราการสัมผัสของเกจอยู่ที่ 78.2% ถึง 100% เมื่อใช้พินตรวจรูนำสำหรับต๊าปตัด (CPC-S) จะสามารถตรวจปริมาณการไหลนูนของวัสดุ จากโรลต๊าปได้ทีละ 5% ของอัตราการสัมผัส จึงช่วยตรวจสอบได้ว่าขนาดภายในผ่านข้อกำหนดเกรด 6H หรือไม่ และช่วยกำหนดขนาดรูนำที่เหมาะสมยิ่งขึ้นได้
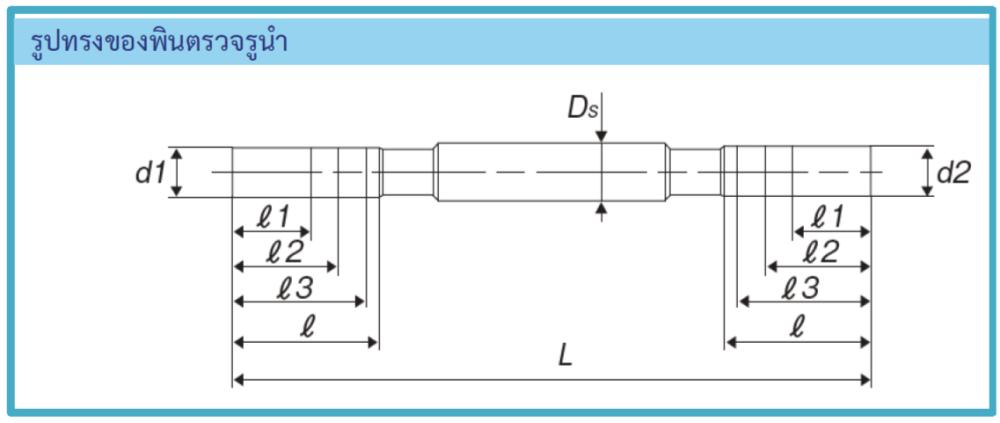
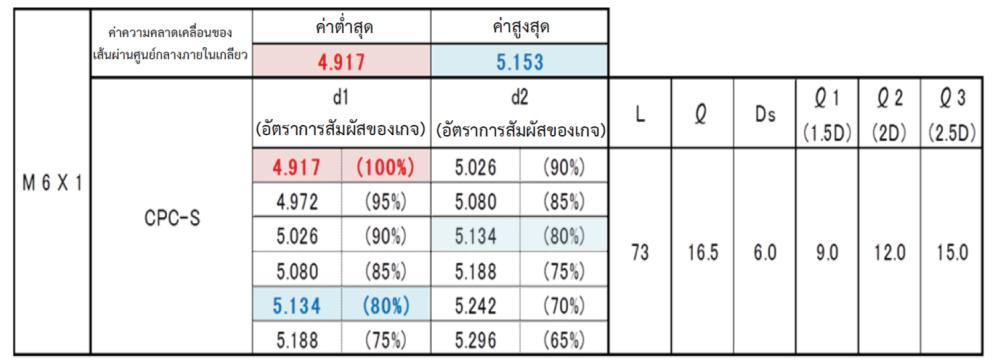
* พินตรวจรูนำสำหรับต๊าปตัด (CPC-S) สำหรับเกลียวเมตริก มีขนาดให้เลือกตั้งแต่ M2 ถึง M12

Share on Facebook

Share on X

Share on Pinterest
Comment(s)
Recent Posts