No.075 : การต๊าปวัสดุแข็งพิเศษที่ความแข็ง 60 HRC : YAMAWA
November 18, 2026
 |
เรากำลังการขึ้นรูปชิ้นงานแม่พิมพ์ปั๊มขึ้นรูปที่ทำจาก SKD11 โดยปกติจะต๊าปเกลียวก่อนชุบแข็งแล้วจึงเก็บผิวอีกเล็กน้อยเป็นขั้นตอนสุดท้ายแต่ครั้งนี้มีรูหลายรูที่ยังไม่ได้ต๊าปก่อนนำไปชุบแข็ง ขณะนี้ชิ้นงานมีความแข็ง 60 HRC แล้วมีวิธีใช้ต๊าปทำเกลียวหรือไม่? ขนาดเกลียวคือ M10 × 1.5
|
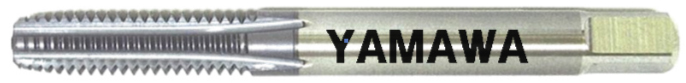
หากชิ้นงานมีความแข็งไม่เกิน 60 HRC สามารถขึ้นรูปชิ้นงานได้โดยใช้ต๊าปมือคาร์ไบด์สำหรับเหล็กความแข็งสูงพิเศษ รุ่น UH-CT P4 M10 × 1.5อย่างไรก็ตาม มีข้อควรระวังหลายประการระหว่างขึ้นรูปชิ้นงานโปรดศึกษาคำแนะนำด้านล่างก่อนขึ้นรูปชิ้นงานชิ้นงาน
ต๊าปมือคาร์ไบด์สำหรับเหล็กความแข็งสูงพิเศษ UH-CT |
 |
 |
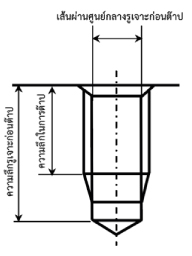
• ต๊าป UH-CT สามารถใช้กับชิ้นงานที่มีความแข็งได้ถึง 60 HRC การขยายรูเจาะก่อนต๊าปให้ใหญ่ที่สุดเท่าที่กำหนด จะช่วยลดแรงต้านขณะต๊าปและทำงานได้อย่างมั่นคงยิ่งขึ้น • หากกำหนดชั้นความคลาดเคลื่อนของเกลียวในเป็น 6H หรือ Class 2 ให้ใช้ขนาดรูนำต๊าปที่สอดคล้องกับค่า เส้นผ่านศูนย์กลางเล็กสุดของเกลียวใน สูงสุด • ปลายต๊าป UH-CT ออกแบบให้มีขนาดใหญ่กว่าปลายต๊าปทั่วไป เพื่อให้สอดคล้องกับค่าเส้นผ่านศูนย์กลางเล็กสุดสูงสุดของเกลียวใน 6H
• หาก UH-CT กัดหรือเกี่ยวเศษตัดที่สะสมอยู่ก้นรู อาจทำให้คมตัดบิ่นได้ • UH-CT มีความยาวช่วงลบคมเริ่มต๊าปเท่ากับ 5 เกลียว จึงควรกำหนดความลึกรูนำต๊าปโดยคำนึงถึงความยาวส่วนนี้ • หากไม่สามารถเจาะรูให้ลึกเพียงพอ แนะนำให้ต๊าปลงไปประมาณครึ่งหนึ่งของความลึกที่ต้องการ จากนั้นถอน UH-CT ออกเพื่อกำจัดเศษตัด แล้วจึงต๊าปต่อ
• ระวังการแกว่งของเพลาหลักเครื่องจักรหรือการเอียงของแนวแกนต๊าป เพราะอาจทำให้คมตัดบิ่น • ความเร็วตัดที่แนะนำคือ 1–1.5 m/min. |
 |
|

Share on Facebook

Share on X

Share on Pinterest
Comment(s)
Recent Posts